Sep 07, 2026
Wanneer een ingenieur voor het eerst vraagt of 304 roestvrij staal goed is voor het maken van veren, is het meest accurate antwoord: ja, het is een betrouwbare keuze voor een breed scala aan veertoepassingen, maar het is niet de beste keuze voor elke veer. Het materiaal biedt een sterke corrosieweerstand, goede vervormbaarheid en voorspelbare mechanische prestaties, waardoor het de standaard is voor veel industriële en consumentenproducten. Tegelijkertijd heeft het duidelijke sterkte- en temperatuurgrenzen die van belang zijn wanneer een veer zeer compact moet zijn, onder hoge spanning moet werken of extreme cycli moet overleven.
De praktische aanpak is om 304 te evalueren aan de hand van de specifieke vereisten van uw toepassing voordat u zich aan een materiaal wijdt. De belangrijkste criteria zijn de gebruiksomgeving, de benodigde belasting en doorbuiging, de beschikbare ruimte, de verwachte levensduur en de aanvaardbare kosten. Wanneer corrosiebestendigheid en uiterlijk belangrijker zijn dan absolute sterkte, wint 304 meestal. Wanneer de veer maximale kracht moet leveren vanuit een klein omhulsel of miljoenen cycli van hoge spanning moet doorstaan, zullen sterkere legeringen beter presteren.
In dit artikel wordt uitgelegd hoe 304 zich als verenmateriaal gedraagt, waar het uitblinkt, waar het moeite mee heeft, hoe het zich verhoudt tot alternatieven en wat u moet opgeven als u 304 roestvrijstalen veren bij een fabrikant bestelt. Het is geschreven vanuit het perspectief van een ervaren voorjaarsworkshop die dagelijks met deze materiële beslissingen bezig is.
304 roestvrij staal is een austenitische chroom-nikkellegering die doorgaans 18 tot 20 procent chroom en 8 tot 10,5 procent nikkel bevat. Deze samenstelling geeft het een kubusvormige austenitische structuur met het midden in het vlak die stabiel blijft van cryogene temperaturen tot aan het hardingsbereik. Daarom wordt 304 bij koude gebruik niet bros zoals koolstofverenstaal dat doet.
Voor veertoepassingen wordt 304 geleverd als koudgetrokken draad. Het koudtrekproces verhoogt de treksterkte aanzienlijk door spanningsharding, waardoor de draad van een uitgegloeide sterkte van ongeveer 500 tot 600 MPa tot 700 tot 1.100 MPa wordt gebracht, afhankelijk van de draaddiameter. Dit is essentieel omdat gegloeid 304 veel te zacht is voor een bruikbare veer. De sterkte die in de laatste veer wordt bereikt, hangt ook af van het koude werk dat tijdens het oprollen wordt geïntroduceerd. Daarom zijn 304 verendraad en 304 plaatmetaal zeer verschillende technische materialen.
Gebruikelijke standaarden voor verenstaaldraad die verwijzen naar 304 zijn onder meer EN 10270-3, ASTM A313 en JIS G4314. Als u veren internationaal inkoopt, geven deze normen u een basis voor treksterkte en toleranties. Het is echter vermeldenswaard dat de uiteindelijke veerprestaties evenzeer afhankelijk zijn van het vervormingsproces, de spanningsverlichting en de toestand van het oppervlak als van de materiaalsoort zelf.
Een veerontwerper heeft verschillende cijfers nodig voordat hij 304 kiest: treksterkte, vloeigrens, moduluswaarden en bedrijfstemperatuurlimieten. De onderstaande tabel vat typische waarden samen voor koudgetrokken 304-veerdraad. Omdat de sterkte varieert met de draaddiameter, zijn de weergegeven bereiken nuttiger dan een enkel getal.
| Eigendom | Typische waarde | Praktische opmerking voor lenteontwerp |
|---|---|---|
| Treksterkte | 700 – 1.100 MPa | Kleinere diameters zijn sterker; een draad van 0,5 mm kan groter zijn dan 1.200 MPa. |
| 0,2% vloeigrens | 400 – 900 MPa | Hogere waarden dan bij gegloeide platen als gevolg van koudtrekken. |
| Elasticiteitsmodulus (E) | 193 GPa | Ongeveer 28 × 10⁶ psi in Engelse eenheden. |
| Stijfheidsmodulus (G) | 77 GPa | Wordt gebruikt voor berekeningen van de compressie- en torsieveerconstante. |
| Maximale continue bedrijfstemperatuur | Ongeveer 290 °C | Hierboven versnelt de ontspanning van de belasting snel. |
| Minimale bedrijfstemperatuur | Tot -200 °C | Geen ductiele-naar-brosse overgang in de austenitische structuur. |
| Dichtheid | 7,93 g/cm³ | Handig bij het berekenen van het draadgewicht en de transportmassa. |
| Elektrische weerstand | 72 µΩ·cm | Relevant als de veer stroom voert in een circuit. |
Voor statische toepassingen is een typische ontwerplimiet het houden van de gecorrigeerde spanning onder 45 tot 50 procent van de treksterkte van de draad. Voor dynamische toepassingen met miljoenen cycli moet de maximale bedrijfsspanning aanzienlijk worden verlaagd, vaak tot 20 tot 30 procent van de treksterkte, en een fabrikant van veren kan kogelstralen of voorinstelling aanbevelen om de levensduur van vermoeiing te verlengen.
De treksterkte van 304 verendraad neemt af naarmate de draaddiameter toeneemt. Dit is geen defect; het is een gevolg van het feit dat er tijdens het trekken minder plastische vervorming wordt toegepast op het midden van een dikkere draad. Het volgende diagram laat zien hoe deze relatie doorgaans voorkomt bij de draaddiktes die worden gebruikt in de commerciële voorjaarsproductie.
Hoe de draaddiameter de treksterkte van koudgetrokken 304-veerdraad beïnvloedt
De praktische implicatie is dat als je een grote kracht nodig hebt van een kleine veer, een dunne 304-draad die op een hoog spanningsniveau werkt, deze zal leveren, maar hetzelfde materiaal in een dikke draad bereikt mogelijk niet de vereiste belasting zonder een te grote spoel. Wanneer dit gebeurt, is het vaak de betere technische beslissing om over te stappen op 301 roestvrij staal of een muziekdraad van koolstofstaal, die een hogere treksterkte behouden bij dikkere diameters.
De belangrijkste reden waarom ingenieurs roestvrij staal 304 als veer kiezen, is de corrosiebestendigheid. In gewone atmosferische omstandigheden, zoet water, stoom, voedselverwerkende omgevingen en veel verdunde organische en anorganische chemicaliën biedt 304 uitstekende bescherming zonder enige oppervlaktecoating. De passieve oxidefilm blijft automatisch behouden zolang er zuurstof aanwezig is, en een bekrast oppervlak zal zichzelf herstellen.
Voor veren die worden gebruikt in huishoudelijke apparaten, medische apparaten, apparatuur die met voedsel in contact komt en buitenmechanismen die niet in aanraking komen met zout water, is 304 meestal de eerste keuze. Het vermijdt het probleem van slijtage van de beplating, wat een veel voorkomende storing is bij verzinkte koolstofstalen veren die hun beschermende laag verliezen wanneer de spoelen tijdens compressie tegen elkaar wrijven.
304 heeft echter een bekende kwetsbaarheid voor chloriden. Langdurige blootstelling aan zeewater, strooizout, bleekoplossingen en bepaalde industriële chemicaliën kunnen putcorrosie en spleetcorrosie veroorzaken. Het risico neemt toe met de temperatuur en met trekspanning. Een veer die continu wordt belast in een chloorrijke atmosfeer is ook gevoelig voor spanningscorrosie, wat kan leiden tot plotseling falen, zelfs als de belasting binnen het berekende veilige bereik ligt.
Als uw bron in de buurt van de zee werkt, op een voertuig dat in de winter met strooizout te maken heeft, of in een schoonmaakmachine die schoonmaakmiddelen op chloorbasis gebruikt, overweeg dan roestvrij staal 316. Het extra molybdeen in 316 verbetert de putweerstand aanzienlijk. Voor een diepere uitleg van hoe deze twee kwaliteiten zich verhouden in de productie van veren, lees onze gedetailleerde vergelijking van 304 versus 316 roestvrij staal in industriële veertoepassingen .
Oppervlaktebehandeling speelt ook een rol. Dezelfde 304-veer kan zich heel anders gedragen, afhankelijk van de toestand van het oppervlak:
304 gedraagt zich goed bij lage temperaturen, wat een van de voordelen is ten opzichte van koolstofstaal. Er is geen overgang van ductiel naar bros, dus een 304-veer blijft elastisch vervormen in cryogene toepassingen tot ongeveer -200 °C. De veerconstante en belasting zullen bij lage temperaturen iets toenemen omdat de schuifmodulus van het materiaal stijgt, dus een veer die is ontworpen voor kamertemperatuur zal een iets hogere kracht leveren als het koud is. Dit moet in het ontwerp worden gecontroleerd als de veer bij zeer lage temperaturen functioneert.
Bij hogere temperaturen is het beeld anders. Het gunstige koudewerk in 304-veerdraad begint uit te gloeien wanneer de draad gedurende langere tijd wordt blootgesteld aan temperaturen boven ongeveer 300 °C. De treksterkte neemt af, en wat nog belangrijker is, de veer begint te ontspannen: hij verliest een deel van zijn initiële belasting terwijl hij op een vaste doorbuiging wordt gehouden. Ontspanning versnelt met de temperatuur, de tijd en het aanvankelijke stressniveau.
In de praktijk zal een 304-veer die bij 200 °C werkt met een gematigd spanningsniveau normaal gesproken een aanvaardbare belasting behouden na langdurig gebruik. Bij 300 °C kunt u een meetbaar belastingsverlies verwachten. Bij 400 °C is 304 geen verantwoord veermateriaal meer. Voor continu gebruik bij hoge temperaturen moet een precipitatiehardend roestvrij staal zoals 17-19 uur of een legering op nikkelbasis worden gebruikt.
Als uw toepassing af en toe korte uitstapjes naar hoge temperaturen met zich meebrengt, gevolgd door een terugkeer naar normale omstandigheden, kan 304 nog steeds acceptabel zijn, maar u moet de fabrikant van de veren op de hoogte stellen van het werkelijke temperatuurprofiel. De tijdens de productie gebruikte spanningsverlichtingstemperatuur bedraagt doorgaans 260 tot 400 °C; als uw bedrijfstemperatuur hoger is dan de spanningsontlastingstemperatuur, kan de veer de restspanningen die bijdragen aan het draagvermogen gedeeltelijk vrijgeven.
Het kiezen van een veermateriaal is een evenwichtsoefening. De onderstaande tabel vergelijkt 304 met de andere kwaliteiten die vaak voorkomen bij de productie van veren, waarbij gebruik wordt gemaakt van typische treksterktewaarden in het middensegment, corrosiegedrag, temperatuurlimieten en geschatte kostenpositie.
| Materiaal | Typische treksterkte (MPa) | Corrosiebestendigheid | Maximale continue temperatuur | Vermoeidheidsprestaties | Relatieve kosten |
|---|---|---|---|---|---|
| 304 roestvrij staal | 850 | Uitstekend in milde omgevingen | ~290 °C | Goed | $$ |
| 316 roestvrij staal | 770 | Superieur in chlorideomgevingen | ~300 °C | Goed | $$$ |
| 301 roestvrij staal | 1.050 | Uitstekend in milde omgevingen | ~290 °C | Beter vanwege hogere sterkte | $$ |
| Muziekdraad (koolstofstaal) | 1.950 | Slecht, vereist coating | ~120 °C | Uitstekend | $ |
| 17-7PH roestvrij staal | 1.600 | Uitstekend | ~370 °C | Uitstekend | $$$$ |
De kostenkolom is een relatieve indicator gebaseerd op de prijs van ruwe draad en de complexiteit van de verwerking. Muziekdraad is de goedkoopste en sterkste optie, maar het roest. 316 kost meer dan 304 voor dezelfde veergeometrie terwijl het een lagere treksterkte biedt; het is alleen gerechtvaardigd als er chloriden aanwezig zijn. 301 geeft een waardevol krachtvoordeel ten opzichte van 304 wanneer je meer kracht nodig hebt met dezelfde diameter, tegen een vergelijkbare prijs. 17-7PH is een speciale keuze voor toepassingen bij hoge temperaturen, hoge sterkte en hoge vermoeidheid.
Typische treksterkte in het middensegment van gewone veerdraadmaterialen (MPa)
Een veel voorkomende misvatting is dat als 304 goed is, 316 automatisch voor elke veer beter is. In werkelijkheid is 316-draad zachter in koudgetrokken toestand, dus voor dezelfde veerafmetingen zal een 316-veer een lagere belasting leveren dan een 304-veer. Mogelijk hebt u een dikkere draad of een grotere spoel nodig om dezelfde kracht te bereiken. De beslissing moet worden ingegeven door het milieu, en niet door een algemene voorkeur voor een hogere legeringskwaliteit.
In de dagelijkse productie is 304 het meest gespecificeerde roestvrij staal voor veren in een breed scala van sectoren. De rode draad is dat deze toepassingen meer waarde hechten aan corrosiebestendigheid, een strak uiterlijk en een gemiddeld draagvermogen dan aan pure sterkte.
Wasmondstukken, klepretouren, veiligheidsveren van de transportband en dispenserveren komen herhaaldelijk in contact met water, stoom en voedingszuren. 304 is bestand tegen vlekken en vermijdt verontreiniging van de coating.
Deursloten, schakelaars, batterijcontacten en ontgrendelingsmechanismen profiteren van een veer die na jaren in vochtige keukens, badkamers of kelders niet zal roesten.
Kleine retourveren in instrumenten voor eenmalig gebruik en diagnostische apparatuur moeten reinigbaar zijn en compatibel met sterilisatiedamp. 304 is het standaard instapniveau.
Rempedaalterugstelveren, stoelverstelling en HVAC-demperveren worden gebruikt in warme, vochtige binnenruimtes waar koolstofstaal extra bescherming zou vereisen.
Poortsluitingen, brievenbusveren en ventilatiedempers die worden blootgesteld aan regen en temperatuurschommelingen profiteren van de lange levensduur van 304.
Kleine veren die elektrische stroom geleiden en perscontacten hebben een stabiele kracht en weerstand tegen oxidatie nodig. Hier wordt veel gebruik gemaakt van 304-draden met een schoon oppervlak.
Voor toepassingen die een compacte vorm of een nauwkeurig gecontroleerde retourkracht vereisen, produceren fabrikanten zoals de productiefaciliteit achter deze website op maat gemaakte 304-veren van CNC-oprolmachines en testen deze vóór verzending op belasting en maatnauwkeurigheid. De productfamilie omvat niet alleen eenvoudige drukveren, maar ook vorm- en draadvormdelen die moeilijk te vervaardigen zijn op een standaard veerspiraal.
Een typisch voorbeeld is een roestvrijstalen 304-veer die wordt gebruikt als retourdrukelement in een klein klepsamenstel. De veer moet passen in een diameter kleiner dan 6 mm, een gecontroleerde kracht leveren over een lange slag en veelvuldig fietsen in een warme, vochtige omgeving overleven.
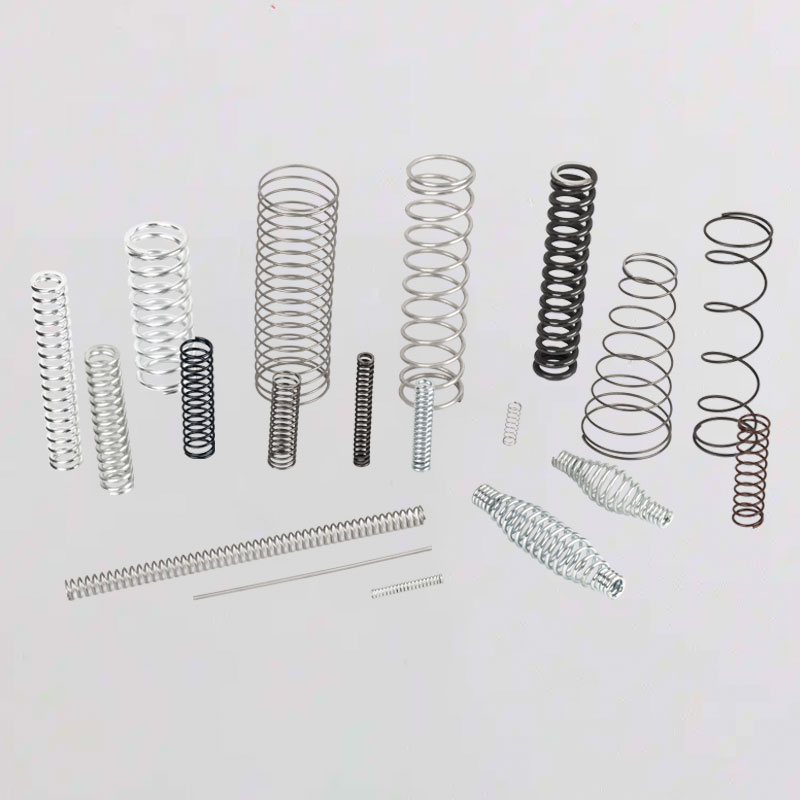 Aangepaste 304 roestvrijstalen retourdruk kleine veer Deze compacte 304 roestvrijstalen veer is geschikt voor een kleine klepconstructie die een gecontroleerde retourkracht, een lange slag en weerstand tegen warme, vochtige omstandigheden nodig heeft. Bekijk Product →
Een ander veel voorkomend scenario is een drukveer met een groot volume voor een huishoudelijk apparaat, waarbij de productietolerantie over honderdduizenden stuks moet worden aangehouden. De draaddiameter, de vrije lengte en de geometrie van het gesloten uiteinde hebben allemaal invloed op de uiteindelijke belasting, en een goed gecontroleerd CNC-proces met spanningsontlastende warmtebehandeling is vereist om de belasting binnen de specificaties te houden.
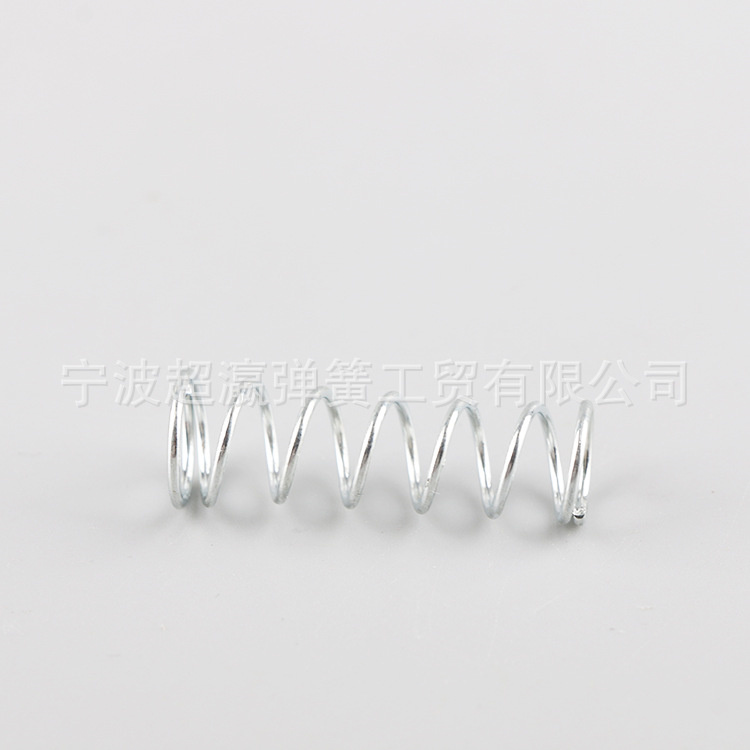 Aangepaste roestvrijstalen drukveer Voor de productie van grote volumes apparaten helpt deze CNC-gemaakte drukveer met spanningsontlastende warmtebehandeling de belastingsspecificaties over honderdduizenden stukken vast te houden. Bekijk Product →
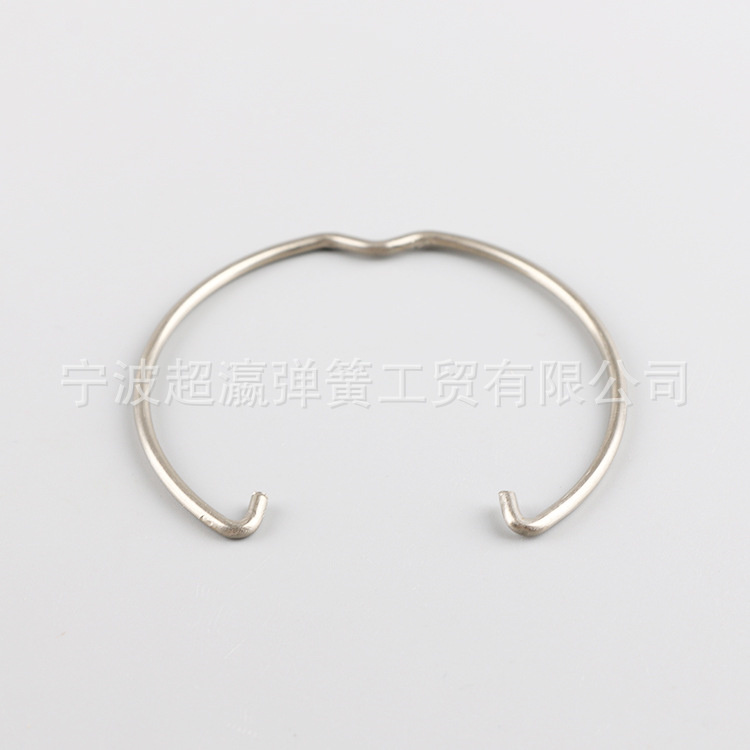
Wanneer het mechanisme een niet-cirkelvormig gedeelte of een ongebruikelijke pootgeometrie nodig heeft, kan 304-draad ook worden gevormd tot speciaal gevormde trekveren die een veerfunctie combineren met een clip- of haakfunctie in één enkel onderdeel. Dit vermindert het aantal onderdelen en vereenvoudigt de montage voor de klant.
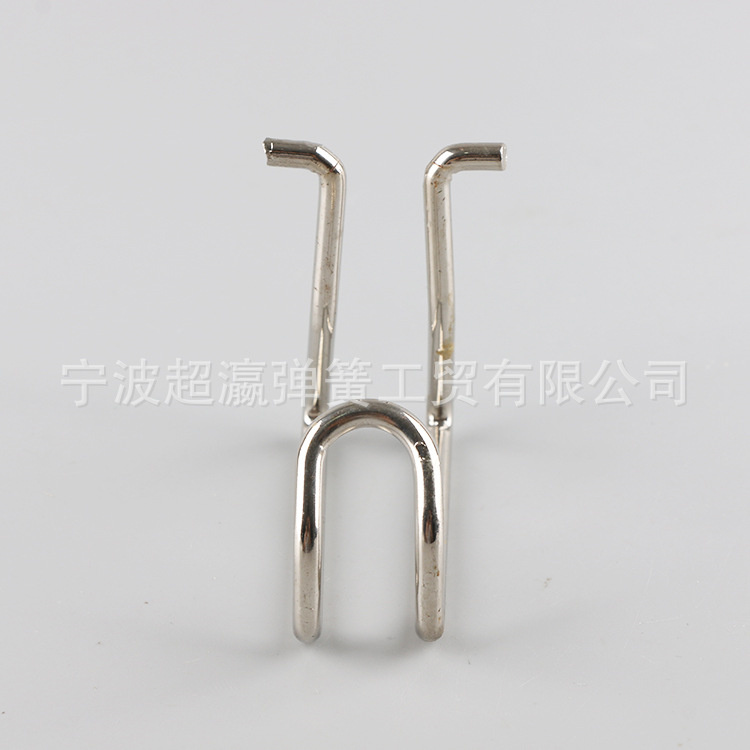 Op maat gevormde trekveer van roestvrij staal 304 Deze speciaal gevormde trekveer combineert een veerfunctie met een clip- of haakfunctie, waardoor het aantal onderdelen wordt verminderd en de montage voor niet-ronde of ongebruikelijke pootgeometrieën wordt vereenvoudigd. Bekijk Product →
Het selecteren van het materiaal is slechts het halve werk. Een 304-veer die slecht is ontworpen, zal falen, zelfs als het materiaal perfect is. De volgende punten zijn het belangrijkst bij het ontwerpen van veren van deze kwaliteit.
Zoals uit de eerdere grafiek blijkt, neemt de sterkte af naarmate de draaddiameter toeneemt. Ontwerpers gaan soms uit van dezelfde treksterkte voor alle diameters en vragen zich dan af waarom een dikke prototypeveer een lagere belasting oplevert dan berekend. Gebruik altijd de draadsterkte die overeenkomt met de daadwerkelijke diameter die u wilt gebruiken.
De veerindex is de verhouding tussen de gemiddelde spoeldiameter en de draaddiameter. Een praktisch bereik voor 304 ligt tussen 4 en 12. Een zeer lage index betekent een strakke kromming en een hoge spanningsconcentratie. Een zeer hoge index heeft de neiging te knikken en vereist zorgvuldige begeleiding. Bij veren met een index lager dan 4 kan 304 barsten tijdens het oprollen, vooral als het draadoppervlak gebreken vertoont.
De keuze tussen open uiteinden, gesloten uiteinden, vierkante gesloten uiteinden of gesloten en geslepen uiteinden heeft invloed op de effectieve spoelen en de belasting op een bepaalde hoogte. Bij 304 drukveren geven geslepen uiteinden een vlak zitoppervlak en worden aanbevolen wanneer de veer verticaal moet staan zonder te kantelen. Slijpen creëert ook een glad oppervlak dat de corrosieweerstand bevordert als het daarna op de juiste manier wordt gepassiveerd.
Bij trekveren introduceert de haakgeometrie spanningsconcentraties die vaak het faalpunt zijn. Een volledige haak is sterker dan een zijhaak. De buigradius bij de haak moet minimaal tweemaal de draaddiameter zijn om scheuren te voorkomen. Tijdens de productie moet het oprolproces een vloeiende overgang tussen de spoel en de haak achterlaten, zonder scherpe inkepingen van het vormgereedschap.
Twee processen kunnen een veer van roestvrij staal 304 aanzienlijk verbeteren:
Beide processen zijn standaardopties bij een verenfabriek die over de juiste apparatuur beschikt, en ze zijn de moeite waard om aan te vragen voor elke veer die meer dan 100.000 cycli onder aanzienlijke belasting zal doorstaan.
Door het productieproces te begrijpen, stelt u de juiste vragen bij het bestellen van veren. Een typische veer van roestvrij staal 304 doorloopt verschillende stappen voordat deze klaar is voor gebruik.
In fabrieken zoals de Chaoying Spring-fabriek in Ningbo zorgt de combinatie van Japanse en Taiwanese precisie-CNC-veervormers en automatische testapparatuur ervoor dat 304 veren economisch kunnen worden geproduceerd, zelfs voor lange runs. Dezelfde apparatuur kan de speciaal gevormde veren aan die niet op standaard veermachines kunnen worden gemaakt.
De kwaliteit van een 304 roestvrijstalen veer is niet zichtbaar aan het oppervlak. Twee veren met dezelfde vrije lengte en diameter kunnen zich compleet anders gedragen als hun spanningsontlasting, draadbron en eindgeometrie verschillen. Betrouwbare leveranciers voeren regelmatig de volgende controles uit.
Als uw project veel stress of een hoog aantal cycli met zich meebrengt, moet u samenwerken met een leverancier die materiaalcertificaten en testrapporten kan leveren. Een stapsgewijze methode voor het selecteren en valideren van roestvrijstalen veren voor omstandigheden met hoge spanning wordt behandeld in een apart artikel en legt uit hoe je het testprogramma kunt definiëren op een manier die eerder praktisch dan theoretisch is.
Wanneer u een vraag naar een verenfabrikant stuurt, hangt de kwaliteit van het antwoord af van de kwaliteit van de informatie die u verstrekt. Een volledige veerspecificatie moet de volgende items bevatten.
| Parameter | Beschrijving | Voorbeeld |
|---|---|---|
| Draaddiameter | Diameter van de veerdraad, bij voorkeur gekozen uit een standaard draaddikte. | 1,2 mm |
| Buiten- of binnendiameter | Selecteer er één; buitendiameter is van belang voor montage in een boring, binnendiameter voor montage over een stang. | Buitendiameter 12,0 mm |
| Vrije lengte | Totale lengte van de veer in onbelaste toestand. | 30,0 mm |
| Stevige lengte | Lengte wanneer alle spoelen elkaar raken; gebruikt voor drukveren om de speling te controleren. | 8,5 mm |
| Werkhoogte met last | Het kritische designpaar, bijvoorbeeld een belasting van 35 N op een hoogte van 20 mm. | 35 N bij 20 mm |
| Totaal aantal spoelen en eindtype | Totaal aantal spoelen en of de uiteinden gesloten, vierkant of geslepen zijn. | 6,5 spoelen, gesloten en geaard |
| Haakgeometrie | Voor trekveren specificeert u een volledige haak, zijhaak, crossover of een andere vorm. | Volledige haak aan beide uiteinden |
| Oppervlak en afwerking | Gepassiveerd, glasparelgestraald, kogelgehard of elektrolytisch gepolijst. | Gepassiveerd |
Er zijn een paar veel voorkomende fouten die ingenieurs maken bij het bestellen van 304 veren:
Als u slechts een monster of een tekening heeft, kan een fabrikant met interne engineeringervaring het ontwerp achterstevoren uitwerken: de bestaande veer meten, de benodigde belasting en doorbuiging bepalen, berekenen of 304 geschikt is en een gecorrigeerd ontwerp voorstellen. Daarom sturen veel klanten tijdens de ontwikkelingsfase een fysiek monster naar de fabriek.
Het hangt ervan af wat je definieert als hoge sterkte. Voor een kleine veer gemaakt van dunne draad kan 304 een treksterkte van bijna 1.100 MPa bieden, wat redelijk sterk is. Als uw ontwerp een zeer hoge belasting in een beperkte ruimte vereist en de veer van dik draad moet zijn gemaakt, zal 304 waarschijnlijk niet de vereiste spanning leveren zonder een overmatige diameter, en zou 301 of muziekdraad beter zijn. Sterkte is een functie van zowel het materiaal als de draaddiameter, niet alleen van de legering.
316 voegt molybdeen toe om de weerstand tegen putcorrosie door chloride en spanningscorrosie te verbeteren, waardoor het de betere keuze is voor zout water en mariene omgevingen. 316-draad heeft echter een lagere treksterkte dan 304 in koudgetrokken toestand, dus een 316-veer zal zwakker zijn dan een identieke 304-veer. Met deze afweging moet rekening worden gehouden bij het ontwerpen voor corrosieve omgevingen.
In normale atmosfeer, zoet water en voedselomgevingen zal een goed gepassiveerde 304-veer niet roesten. Bij langdurig contact met chloriden, agressieve industriële chemicaliën of zeer vochtige zeelucht kunnen putjes en roest ontstaan. Het risico neemt toe met de temperatuur en met oppervlakteverontreiniging door koolstofstaaldeeltjes die tijdens het hanteren in de fabriek kunnen worden ingebed.
304 kan met tussenpozen worden gebruikt tot ongeveer 300 °C, maar continu gebruik boven 290 °C veroorzaakt een geleidelijke ontspanning van de belasting en verlies aan treksterkte. Boven de 400 °C herstelt de koudvervormde structuur zich snel en verliest de veer de meeste veereigenschappen. Gebruik voor toepassingen bij hoge temperaturen 17-7PH of een legering op nikkelbasis.
Gegloeid 304 is in wezen niet-magnetisch, maar de koudtrek- en wikkelprocessen zetten een deel van de austenitische structuur om in martensiet, waardoor de voltooide veer enigszins magnetisch wordt. Het magnetisme is meestal zwak en varieert met de hoeveelheid koudwerk. Als een volledig niet-magnetische veer vereist is, moeten het materiaal en het proces zorgvuldig worden gecontroleerd en getest.
De meest effectieve methoden zijn kogelstralen, voorinstelling en het vermijden van scherpe spanningsconcentraties in de haak- of eindbochten. Houd bovendien de bedrijfsspanning binnen de vermoeidheidslimiet van het materiaal en zorg ervoor dat het oppervlak vrij is van krassen, putjes en slijpsporen. Een schoon, glad oppervlak vertraagt het ontstaan van scheuren aanzienlijk.
Een warmtebehandeling met spanningsverlichting zorgt ervoor dat het materiaal intern kan ontspannen, en enig belastingsverlies is normaal als de behandelingstemperatuur hoger is dan de oorspronkelijke oprolspanning. Als het belastingsverlies excessief is, kan de temperatuur of duur van de spanningsontlasting te hoog zijn geweest, of is de draad mogelijk oververhit. Een goede leverancier zal het proces aanpassen zodat de uiteindelijke lading na de stressverlichtingscyclus aan uw specificaties voldoet.
Gerelateerde producten
Neem contact met ons op
Fabrieksadres
Nr. 8, Taoyuan South Road, Wuyuqiao, Henghe Town, Cixi City, Ningbo, China
Telefoon
+86-188 6787 1218+86-574-62605393
QR-CODE